Для промышленного объекта отказ электронного устройства в первый год эксплуатации — это не гарантийный случай, а остановка технологического процесса, повреждение сопряженного оборудования и потерянное время на поиск замены. Причина большинства ранних отказов — не брак компонента, а ошибка, не выявленная до запуска серийного производства: недоработанная схемотехника, непроверенная прошивка микроконтроллера, узел, не прошедший реальную нагрузочную проверку.
Производство «НТК Приборэнерго» в Чебоксарах строится на принципе, который снимает этот риск: ни одно устройство не идёт в серию, минуя стадию прототипа. Опытный образец проходит испытания на стенде, вскрывает ошибки на этапе, где их исправление стоит часов инженерного времени, а не партии бракованной продукции. Разберём, как устроен этот цикл — от идеи до отгрузки готового изделия со склада завода.
От идеи до схемы: как начинается разработка
Проектирование под задачи заказчика
Разработка нового устройства или адаптация существующей линейки начинается с теоретических расчетов: инженеры определяют параметры нагрузки, диапазон рабочих напряжений и токов, требования по устойчивости к импульсным перенапряжениям и электромагнитной совместимости. На этом этапе формируется схемотехника — принципиальная схема, определяющая архитектуру будущего устройства и номиналы ключевых компонентов.
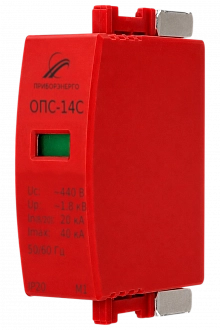
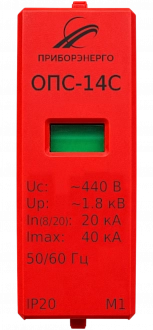
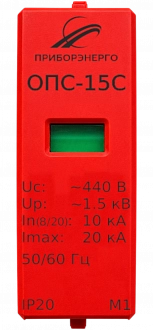
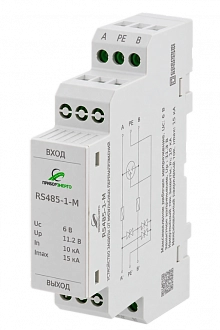
Для устройств релейной защиты и автоматики (РЗА), устройств защиты от импульсных перенапряжений и контрольно-измерительных приборов расчет ведется с запасом по параметрам относительно требований профильных ГОСТ — это позволяет устройству сохранять заявленные характеристики на протяжении всего срока службы, а не только в номинальном режиме испытаний.
Программирование и создание ПО
Параллельно со схемотехникой ведётся разработка программного обеспечения. Прошивка пишется под конкретный микроконтроллер, заложенный в схему устройства, с учётом его реальных вычислительных ресурсов и периферии — а не адаптируется постфактум под уже готовое «железо». Такой подход исключает типичную для непрофильных производителей ситуацию, когда программная часть работает на пределе возможностей контроллера и дает сбои при нагрузке или помехах.
Почему прототип — это страховка качества
Прежде чем узел или устройство попадёт на серийные станки, завод изготавливает опытный образец — тестовую партию в единичном или мелкосерийном количестве. Это осознанная задержка запуска серии ради снижения риска брака:
-
Проверка схемотехники на реальном железе. Расчёты на бумаге не всегда учитывают паразитные параметры реальных компонентов, тепловой режим платы, поведение схемы при граничных значениях нагрузки.
-
Отладка прошивки в условиях, близких к эксплуатационным. Программная часть проверяется не на стенде-имитаторе, а на собранном устройстве, подключенном к реальной нагрузке.
-
Внесение правок без потерь материалов и времени серии. Ошибка, найденная на прототипе, устраняется корректировкой платы или прошивки. Та же ошибка, найденная после запуска серии, означает брак всей партии.
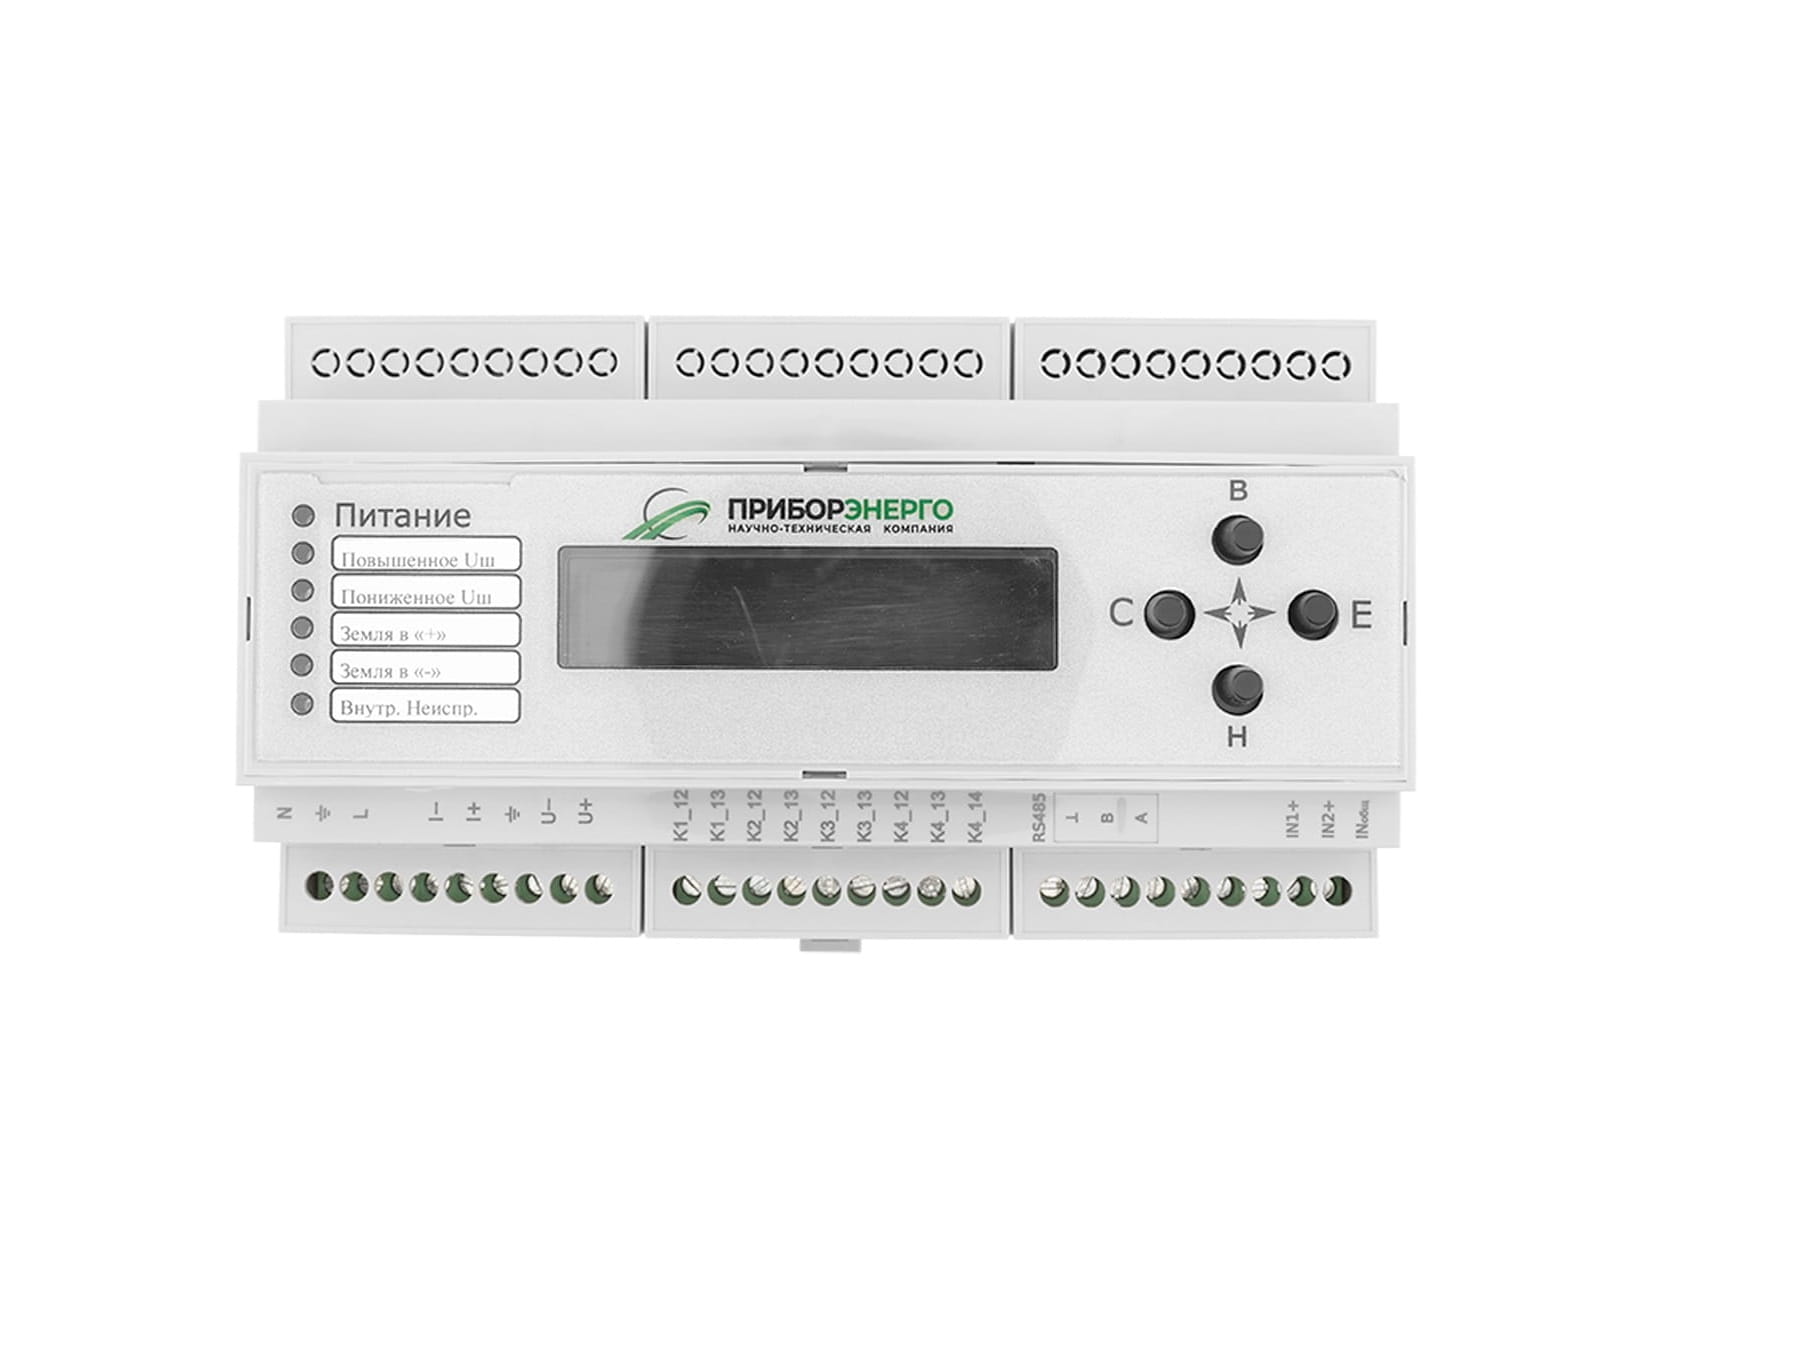
Показательный пример такого подхода — переключатель электронных фаз ПЭФ-301. Устройство прошло полный цикл прототипирования: от схемотехнического расчёта логики переключения фаз до серии испытаний опытного образца под реальной коммутируемой нагрузкой, прежде чем получило статус серийного изделия. Именно на стадии прототипа были выявлены и устранены особенности поведения схемы при несимметричной нагрузке фаз — то, что невозможно было полностью просчитать теоретически.
Технологии и оснащение инженерного центра
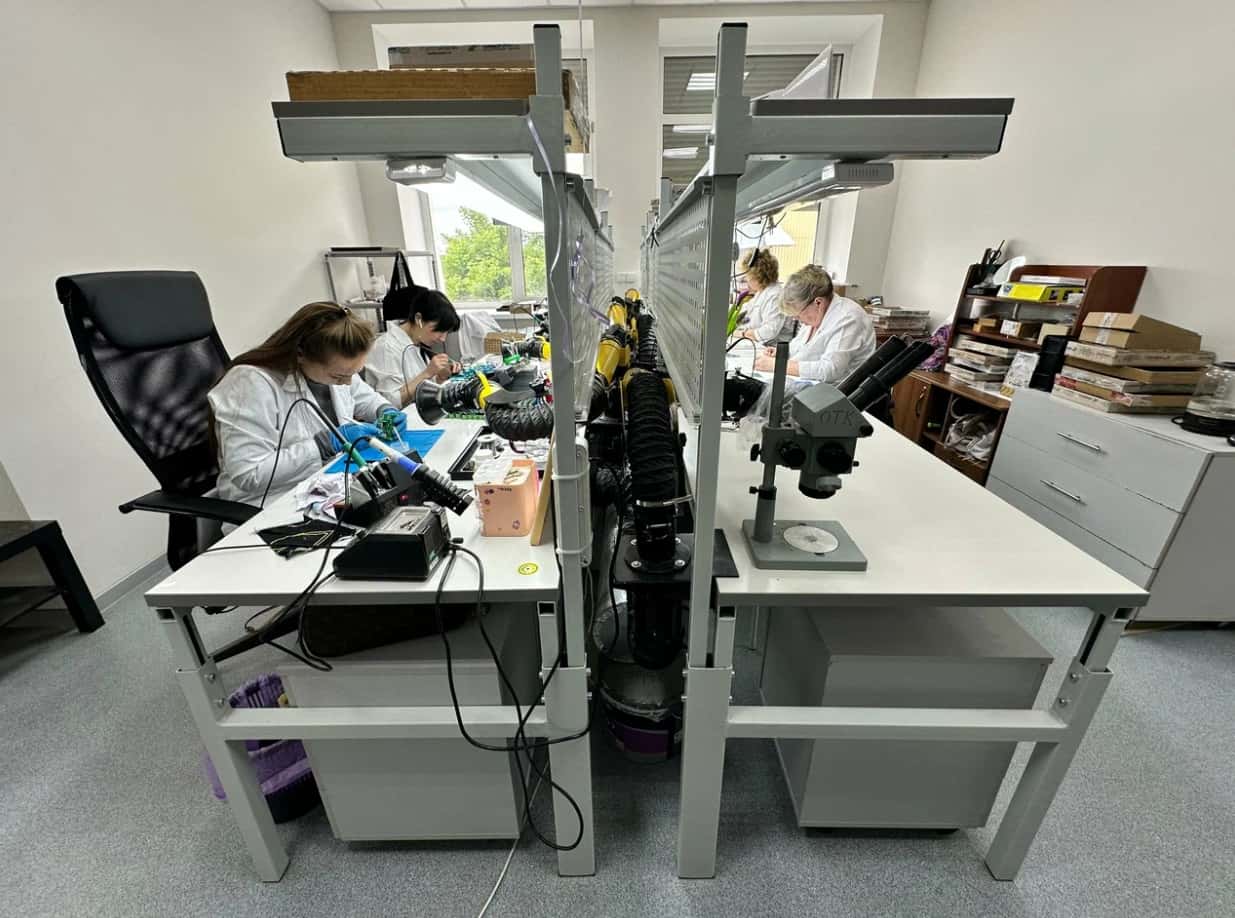
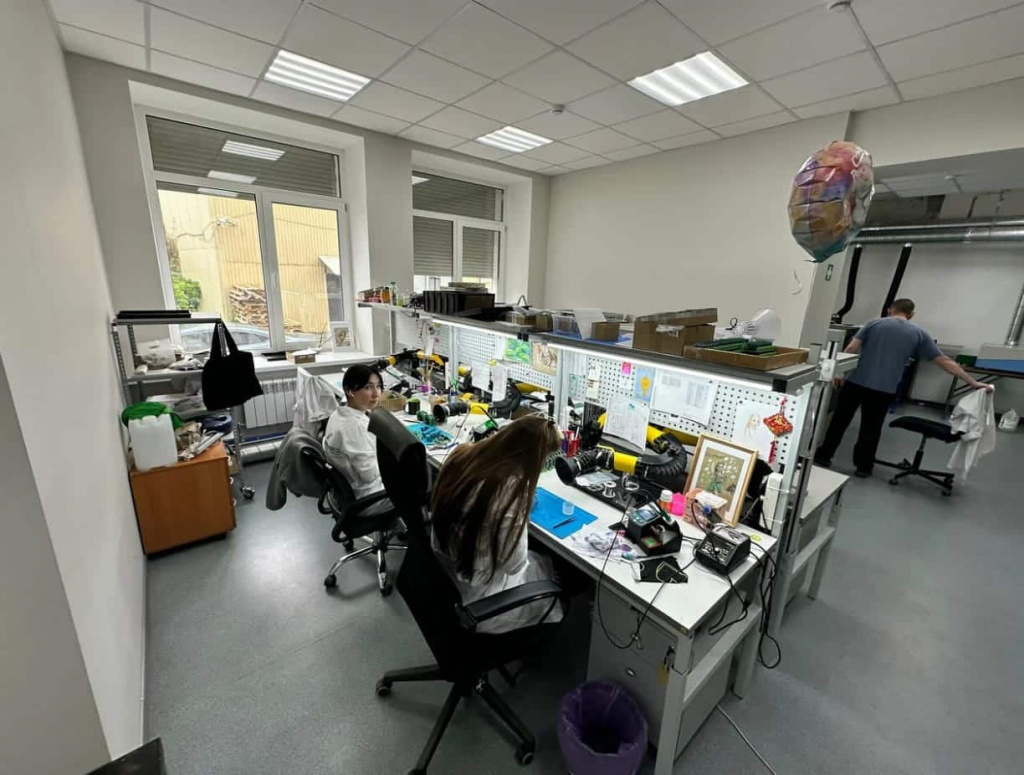
Качество разработки определяется не только компетенцией инженеров, но и оснащением рабочих мест. На каждом рабочем месте разработчика в инженерном центре завода доступны:
-
осциллограф — для контроля реальных временных диаграмм сигналов схемы;
-
логический анализатор — для отладки цифровой части и протоколов обмена данными микроконтроллеров;
-
паяльная станция с контролируемым температурным профилем — для монтажа и доработки прототипов;
-
специализированное программное обеспечение для проектирования схемотехники и разводки печатных плат.
Это принципиально отличает завод от небольших мастерских, где отладка ведется «на глаз» без приборного контроля параметров. Серийное производство после стадии прототипирования переходит на линию поверхностного монтажа компонентов (SMT), что обеспечивает повторяемость параметров от платы к плате — в отличие от ручного монтажа, где разброс параметров пайки неизбежен.
Контроль качества и испытания перед отгрузкой
Каждое готовое устройство, независимо от того, единичный это заказ или крупная партия, проходит проверку перед отгрузкой:
-
Электрические параметры — контроль напряжений, токов и сопротивления изоляции в соответствии с техническими условиями на изделие;
-
Функциональные тесты — проверка логики работы устройства, срабатывания защит и корректности индикации состояния;
-
Нагрузочные испытания на стенде — устройство подключается к имитатору реальной нагрузки, проверяется поведение при номинальных и граничных режимах;
-
Визуальный и маркировочный контроль — соответствие серийного номера, даты изготовления и класса изделия сопроводительной документации.
Такая двухступенчатая система — испытания на стадии прототипа и контроль каждой единицы готовой продукции — снижает вероятность попадания к заказчику устройства со скрытым дефектом, который проявится только в процессе эксплуатации.
Как организована отгрузка готовой продукции
После прохождения контроля устройства поступают на склад готовой продукции в Чебоксарах. Логистика организована по двум сценариям:
-
Отгрузка со склада — для типовых моделей, находящихся в наличии, отгрузка производится в течение нескольких рабочих дней с момента оплаты заказа.
-
Отгрузка после производственного цикла — для нестандартных партий и позиций под заказ срок фиксируется на этапе согласования спецификации с учётом времени изготовления и обязательных испытаний.
Вместе с продукцией заказчик получает комплект сопроводительной документации — паспорт изделия, сертификат соответствия и протокол испытаний партии, что упрощает приёмку оборудования на объекте и последующую эксплуатационную документацию.
Часто задаваемые вопросы
1. Где находится производство?
Производство расположено в г. Чебоксары, ул. Калинина, 80.
2. Можно ли заказать нестандартное устройство?
Да, завод занимается разработкой электроники «под ключ» — от технического задания заказчика до серийного изделия, включая стадию прототипирования.
3. Предоставляете ли вы техподдержку после отгрузки?
Да, завод обеспечивает сопровождение — консультации по эксплуатации оборудования и поддержку программной части устройств.
4. Чем отличается серийное изделие от прототипа?
Прототип — это опытный образец, прошедший испытания на стенде для выявления и устранения ошибок схемотехники и прошивки до запуска серии. Серийное изделие производится по отработанной и проверенной документации.
5. Какое оборудование используется при производстве?
Инженерный центр оснащен осциллографами, логическими анализаторами и паяльными станциями для разработки; серийное производство ведется на линии поверхностного монтажа компонентов с последующими испытаниями каждого изделия на стенде.
Приобрести промышленную электронику от производителя «НТК Приборэнерго»
Закажите производство электроники «под ключ» в «НТК Приборэнерго» в Чебоксарах: устройства релейной защиты и автоматики, устройства защиты от импульсных перенапряжений, ПЛК и другая промышленная электроника полного цикла — от схемотехнического расчёта до серийного изготовления и отгрузки. Чтобы обсудить проект, нестандартную разработку или уточнить наличие продукции на складе, свяжитесь с инженерами завода.